ตัวตรวจสอบไมโครโฟนมีเพลาขนาด 30 มม. ที่ 30.018 มม. ภาพวาดกำหนดให้มีขนาดระบุ 30 มม. และคำถามบนโต๊ะก็คือว่าชิ้นส่วนถูกจัดส่งหรือเข้าไปในถังคัดแยกหรือไม่ ตารางเกณฑ์ความคลาดเคลื่อนของหน่วยเมตริกจะตอบว่าเป็นวินาที แต่เฉพาะเมื่อมีการป้อนอินพุตสามรายการในลำดับที่ถูกต้องเท่านั้น ได้แก่ แถบขนาดที่ระบุ ตัวอักษรส่วนเบี่ยงเบนพื้นฐาน และเกรดพิกัดความเผื่อ ทำผิดข้อใดข้อหนึ่งและเพลาที่ใช้งานได้อย่างสมบูรณ์แบบก็ถูกทิ้งไปในขณะที่ข้อต่อที่หลวมอย่างแท้จริงยังคงถึงชุดประกอบ ตารางไม่ซับซ้อน การอ่านมันคือสิ่งที่ผิดพลาด
คำตอบสั้น ๆ ก่อน ทุกค่าในตารางเกณฑ์ความคลาดเคลื่อนของเมตริกคือความกว้างของแถบในหน่วยไมครอน ไม่ใช่ค่าบวกหรือลบในหน่วยมิลลิเมตร รู ไอที7 ขนาด 30 มม. อนุญาตให้มีขนาดเปลี่ยนแปลงได้ 21 ไมครอน ซึ่งก็คือ 0.021 มม. การถือว่า 21 เป็นมิลลิเมตร หรือลดลงครึ่งหนึ่งเป็นบวกหรือลบ 10.5 ไมครอน เป็นข้อผิดพลาดสองประการที่เราเห็นบ่อยที่สุดในรายงานการตรวจสอบที่เข้ามา
อินพุต 3 รายการที่อยู่ด้านหลังตารางเกณฑ์ความคลาดเคลื่อนของเมตริกทุกรายการ
ISO 286 กำหนดระบบ ส่วนที่ 1 กำหนดเกรดความคลาดเคลื่อน และส่วนที่ 2 แสดงรายการค่าเบี่ยงเบนขีดจำกัดสำหรับเพลาและรูสูงสุด 3150 มม. ANSI B4.1 ครอบคลุมหน่วยนิ้วที่เทียบเท่าโดยใช้หนึ่งในพันของนิ้ว ดังนั้นภาพวาดที่อ้างอิงทั้งสองระบบในบันทึกย่อเดียวกันจะไม่เห็นด้วยกับตัวมันเอง เลือกหนึ่งรายการและอยู่กับมันตลอดทั้งห่วงโซ่ความอดทน
ขนาดที่กำหนดคืออินพุตแรก ค่าความคลาดเคลื่อนจะเพิ่มขึ้นเป็นแถบ และขอบเขตของแถบมีความสำคัญมากกว่าที่คนส่วนใหญ่คาดหวัง คุณสมบัติ 30 มม. เป็นของช่วงมากกว่า 18 ถึง 30 มม. ในขณะที่คุณสมบัติ 30.5 มม. ได้ย้ายไปยังช่วงมากกว่า 30 ถึง 50 มม. แล้ว ซึ่งรูปแบบที่อนุญาตนั้นกว้างกว่า
ตัวอักษรเป็นอินพุตที่สอง ตัวอักษรพิมพ์เล็กอธิบายเพลา ตัวอักษรพิมพ์ใหญ่อธิบายรู ตัวอักษรจะแก้ไขตำแหน่งที่พิกัดความเผื่ออยู่สัมพันธ์กับเส้นศูนย์ ซึ่งเป็นขนาดที่ระบุ และตำแหน่งนั้นจะตัดสินว่าข้อต่อจะโล่งหรือจะยึดเกาะ
เกรดเป็นข้อมูลเข้าที่สาม เกรดไอทีเริ่มจาก IT1 ถึง IT18 และยิ่งตัวเลขสูง วงดนตรีก็จะยิ่งกว้างขึ้น
ความคลาดเคลื่อนพื้นฐานของ ISO 286 ในหน่วยไมครอนสำหรับเกรด IT ทั่วไป ค่าเดียวกันนี้ใช้กับเพลาและรูภายในแถบระบุเดียวกัน ดังนั้นเฉพาะตัวอักษรส่วนเบี่ยงเบนเท่านั้นที่จะตัดสินว่าข้อต่อจะหลุดออกหรือจับได้ | เส้นผ่านศูนย์กลางที่กำหนด (มม.) | ไอที5 | ไอที6 | IT7 | ไอที8 | ไอที9 | ไอที10 | ไอที11 |
| มากกว่า 3 ถึง 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| มากกว่า 6 ถึง 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| มากกว่า 10 ถึง 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| มากกว่า 18 ถึง 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| มากกว่า 30 ถึง 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| มากกว่า 50 ถึง 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| มากกว่า 80 ถึง 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
ตอนนี้อ่านกรณีจริง รูขนาด 30 มม. สำหรับ H7 อยู่ในแถบขนาดมากกว่า 18 ถึง 30 มม. H คือรูที่มีความเบี่ยงเบนต่ำกว่าที่ศูนย์ ดังนั้นรูเจาะอาจวัดได้ตั้งแต่ 30.000 ถึง 30.021 มม. เพลาจับคู่ถึง k6 ในย่านความถี่เดียวกันมีระยะตั้งแต่ 30.002 ถึง 30.015 มม. ข้อต่อเป็นแบบทรานสิชันที่พอดีกับระยะห่างระหว่างกัน 19 ไมครอน หรือการรบกวน 15 ไมครอน และนั่นคือเรื่องราวที่สมบูรณ์ของทั้งคู่
เกรดไอที: สิ่งที่แต่ละขั้นตอนซื้อได้จริง
แต่ละขั้นในชุดเกรดจะกว้างกว่าขั้นด้านบนประมาณ 1.6 เท่า ซึ่งหมายความว่าความแม่นยำจะมีราคาแพงอย่างรวดเร็ว บนรูขนาด 50 มม. IT8 มีขนาด 39 ไมครอน และโดยทั่วไปจะหลุดออกมาจากเครื่องกลึงหรือเครื่องแมชชีนนิ่งเซ็นเตอร์ที่เหมาะสม IT6 ยอมให้มีความหนาได้ 16 ไมครอน และโดยปกติหมายถึงการเจียร ซึ่งมักจะมีฟิกซ์เจอร์และผ่านการตรวจสอบเพิ่มเติม
การจับคู่เกรดกับงานจะช่วยควบคุมต้นทุนได้ IT5 และ IT6 อยู่ในเกจมาสเตอร์ วารสารสปินเดิล และที่นั่งตลับลูกปืนที่มีความแม่นยำ IT7 ครอบคลุมถึงตัวเรือนแบริ่ง รูกระปุกเกียร์ และรูไฮดรอลิกส่วนใหญ่ IT8 เหมาะกับ Press พอดี ที่ต้องรัดแน่นเท่านั้น และ IT9 ถึง IT11 เป็นที่ยอมรับในการค้นหาคุณลักษณะที่ไม่เคยมีภาระใดๆ
การตรวจสอบครั้งหนึ่งที่ป้องกันการโต้แย้งในภายหลัง: เพิ่มค่าความคลาดเคลื่อนขององค์ประกอบทั้งสองให้กับความไม่แน่นอนของการวัด และเปรียบเทียบผลรวมนั้นกับช่องว่างที่ข้อต่อต้องการจริงๆ หากผลรวมมากกว่าหน้าต่าง ไม่มีแผนการตรวจสอบใดที่จะสามารถช่วยการออกแบบได้
เพลาและรูพอดี: การอ่านตัวอักษรอย่างถูกต้อง
ส่วนเบี่ยงเบนของเพลาจาก a ถึง g อยู่ต่ำกว่าเส้นศูนย์ ดังนั้นพวกมันจึงเคลียร์รูที่ตรงกันเสมอ ตัวอักษร h ทำให้ส่วนเบี่ยงเบนบนอยู่ที่ศูนย์ ดังนั้นเพลาจึงต้องไม่ใหญ่กว่าค่าที่กำหนด ตัวอักษร j และ k และ m และ n ก่อให้เกิดโซนการเปลี่ยนผ่าน และ p ถึง zc จะอยู่เหนือเส้นศูนย์เป็นการรบกวน รูเป็นไปตามตรรกะเดียวกันในตัวพิมพ์ใหญ่ และรูปแบบจะสะท้อน: A ถึง G ชัดเจน, H อยู่ที่หรือสูงกว่าที่ระบุ, การเปลี่ยนจาก J ถึง N, การรบกวนจาก P ถึง ZC
พื้นฐานของรูที่เขียนด้วยตัว H ใหญ่เป็นค่าเริ่มต้นในการออกแบบเครื่องจักรส่วนใหญ่ เนื่องจากการคว้านรูรีมหรือรูเจาะนั้นจับได้ง่ายกว่า และด้ามสามารถกราวด์ได้เพื่อให้เหมาะกับมัน พื้นฐานของเพลาซึ่งมีตัว h ตัวพิมพ์เล็กจะปรากฏขึ้นเมื่อสต็อกเพลาสำเร็จรูปหรือเพลาที่ซื้อมาต้องจับคู่กับรูต่างๆ
ช่วงระยะห่างและการรบกวนสำหรับข้อต่อระบุ 30 มม. คำนวณจากการเบี่ยงเบนขีดจำกัด ISO 286 ค่าลบคือการรบกวน ค่าบวกคือการกวาดล้าง | Fit | ประเภท | ช่วงที่ 30 มม. (ไมครอน) | การใช้งานทั่วไป |
| H7/g6 | เลื่อน | กวาดล้าง 7 ถึง 41 | การหาวงแหวนและตัวนำทางที่ต้องการการลอยตัวตามแนวแกน |
| H7/h6 | การกวาดล้างสถานที่ | กวาดล้าง 0 ถึง 34 | ข้อต่อที่ต้องแยกออกด้วยมือ |
| H7/k6 | การเปลี่ยนแปลง | การกวาดล้าง 19 ถึง 15 การรบกวน | เบาะนั่งรับน้ำหนักได้น้อย ตำแหน่งเดือย |
| H7/n6 | การเปลี่ยนแปลง | 6 การกวาดล้างถึง 28 การรบกวน | ข้อต่อกึ่งถาวร กดพอดี |
| H7/p6 | การรบกวน | การรบกวน 1 ถึง 35 | วงแหวนด้านในของแบริ่งภายใต้ภาระปกติถึงหนัก |
| H7/s6 | บังคับ | การรบกวน 14 ถึง 48 | แรงกระแทกหนัก ต้องใช้ความร้อนหรือแรงกด |
จากโต๊ะไปจนถึงที่นั่งลูกปืน
กฎที่กำหนดความพอดีของตลับลูกปืนส่วนใหญ่คือทิศทางการรับน้ำหนัก หากโหลดหมุนโดยสัมพันธ์กับวงแหวนด้านใน วงแหวนด้านในจำเป็นต้องมีการรบกวนบนเพลา และวงแหวนด้านนอกควรมีระยะห่างเล็กน้อยในตัวเรือน หากวงแหวนรอบนอกรับน้ำหนักที่หมุนได้ เช่น ในดุมล้อ ตัวเลขจะสลับกันและตัวเรือนจะได้รับการรบกวน
ในทางปฏิบัติ เพลาใน k5 หรือ k6 ครอบคลุมโหลดปกติ ในขณะที่ m5 หรือ m6 เหมาะกับงานหนักกว่า วงแหวนรอบนอกที่อยู่นิ่งมักจะทำงานในตัวเรือน H7 หรือ J7 เมื่อวงแหวนรอบนอกหมุน K7 หรือ M7 จะกลายเป็นจุดเริ่มต้นที่ปลอดภัยยิ่งขึ้น และมักจะเสร็จสิ้นการเจาะด้วยการเจียรหลังจากประกอบตัวเรือนแล้วเพื่อรักษาความกลมในการตรวจสอบ การเลือกรุ่นควรได้รับการดูแลเช่นเดียวกับความพอดี และคู่มือนี้ต่อไป การเลือกรุ่นตลับลูกปืน เดินผ่านคำถามโหลดและความเร็วที่เกิดขึ้นก่อนการเรียกค่าเผื่อ
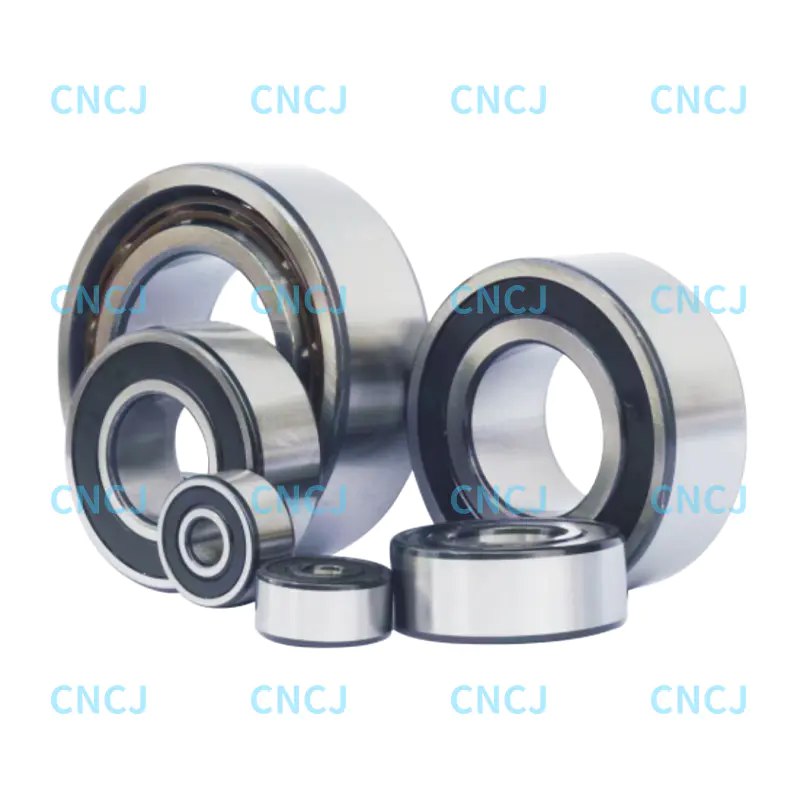 ตลับลูกปืนเม็ดกลมสัมผัสเชิงมุมสองแถวซีรีส์ 32 และ 33 หลังจากคำแนะนำให้พอดีกับเพลาและตัวเสื้อแล้ว ตลับลูกปืนสัมผัสเชิงมุมสองแถวเหล่านี้จึงเหมาะกับโหลดในแนวรัศมีและแนวแกนรวมกัน ซีรีส์ 32 มีความจุตามแนวแกนที่ใหญ่กว่า ดูผลิตภัณฑ์ →
วัสดุตัวเรือนก็เปลี่ยนคำตอบเช่นกัน อะลูมิเนียมจะขยายตัวที่ประมาณ 23 ไมครอนต่อเมตรต่อองศาเซลเซียส เทียบกับ 11 ถึง 12 สำหรับเหล็ก ดังนั้นตัวเรือนอะลูมิเนียมที่อยู่บนโต๊ะอย่างถูกต้องอาจสูญเสียการยึดเกาะเมื่ออุณหภูมิทำงาน ในการใช้งานเหล่านั้น ความพอดีเบื้องต้นจะต้องแน่นมากขึ้น หรือตัวเรือนจำเป็นต้องมีเม็ดมีดที่เป็นเหล็ก
ความพอดี ระยะห่าง และพรีโหลด: สิ่งที่ตารางไม่แสดง
การรบกวนที่พอดีจะขโมยส่วนหนึ่งของระยะห่างภายในตลับลูกปืน ตามกฎการทำงาน ประมาณ 70 ถึง 80 เปอร์เซ็นต์ของการรบกวนในเส้นผ่านศูนย์กลางจะแปลงเป็นระยะห่างภายในในแนวรัศมีที่ลดลง และส่วนแบ่งจะเพิ่มขึ้นบนวงแหวนที่มีผนังบางและเพลากลวง ที่นั่ง k6 บนรูขนาด 30 มม. จึงสามารถใช้ระยะห่าง 10 ถึง 12 ไมครอนก่อนที่เครื่องจักรจะทำงาน
กลุ่ม ISO 5753 เช่น CN และ C3 มีอยู่จริงด้วยเหตุผลนี้ ควรเลือกกลุ่มระยะห่างหลังจากคำนวณความพอดีแล้ว ไม่ใช่ก่อนหน้านั้น เนื่องจากตลับลูกปืนที่เริ่มต้นที่ต่ำสุดของ CN และสูญเสียความพอดีไป 11 ไมครอนอาจทำให้โหลดไว้ล่วงหน้าและทำงานร้อน การจัดเตรียมที่โหลดไว้ล่วงหน้าสมควรได้รับขั้นตอนการตรวจสอบด้วยเช่นกัน โดยปกติแล้วจะมีการตรวจสอบแรงบิดบนเพลาที่ประกอบแล้ว หรือการวัดอุณหภูมิที่เพิ่มขึ้นในระหว่างการรันอินระยะสั้น
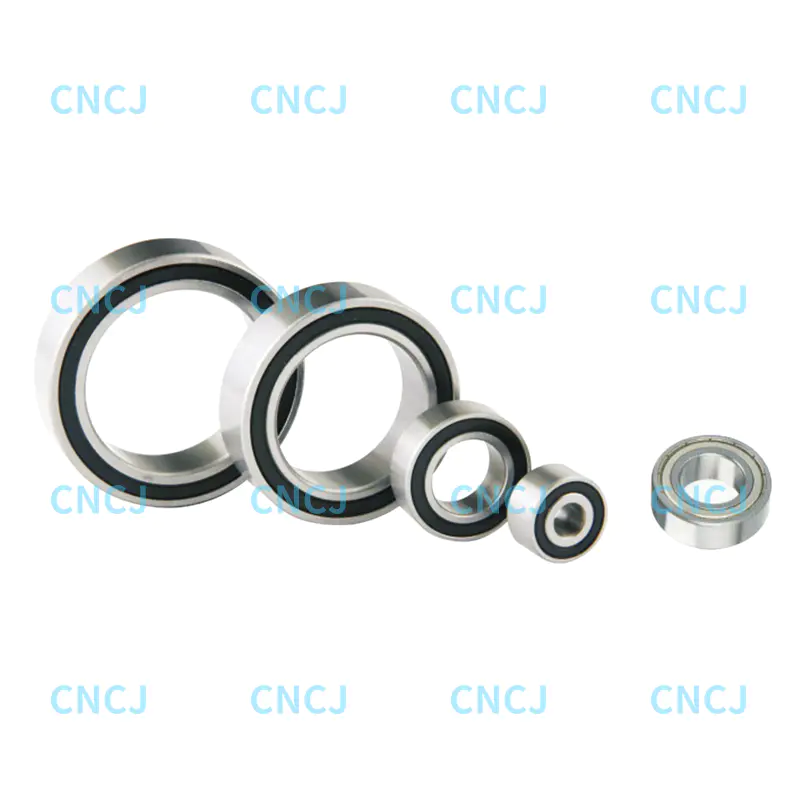 ตลับลูกปืนเม็ดกลมสัมผัสเชิงมุมสองแถวซีรีส์ 52 และ 53 เมื่อกลุ่มระยะห่างและเสียงรบกวนขณะทำงานมีความสำคัญ ตลับลูกปืนสัมผัสเชิงมุมสองแถวเหล่านี้มีตัวเลือกการซีลและการหล่อลื่นสำหรับสปินเดิล พลังงานลม ดุมล้อ และปั๊ม ดูผลิตภัณฑ์ →
ในกรณีที่คาดว่าการประกอบจะทำงานด้วยความเร็ว ความพอดีจะส่งผลต่อเสียงรบกวนด้วย ที่นั่งที่หลวมเกินไปจะทำให้วงแหวนคืบคลาน และคืบคลานจะปรากฏขึ้นเป็นความถี่ต่ำดังก้องเป็นเวลานานก่อนที่จะมีการสึกหรอที่มองเห็นได้
ตำแหน่งที่โต๊ะหยุดและชิ้นส่วนเริ่มต้น
อุณหภูมิเป็นจุดบอดประการแรก เหล็กเติบโตประมาณ 11.5 ไมครอนต่อเมตรสำหรับทุก ๆ องศาเซลเซียส รูเจาะเหล็กขนาด 100 มม. ที่วัดที่อุณหภูมิ 30 องศาเซลเซียส แทนที่จะเป็นการอ้างอิง 20 องศา จะมีขนาดใหญ่กว่าขนาดที่ได้รับการรับรองประมาณ 11.5 ไมครอน และในแถบที่ยาวกว่า 80 ถึง 120 มม. ค่าเผื่อ IT7 จะมีความกว้างเพียง 35 ไมครอน ดังนั้นการดริฟท์เพียงอย่างเดียวจึงกินหนึ่งในสามของค่าเผื่อ
ความไม่แน่นอนในการวัดเป็นประการที่สอง ไมโครมิเตอร์แบบแฮนด์ที่ดีจะจับบวกหรือลบ 2 ไมครอนบนชิ้นส่วนที่ควบคุมโดยผู้ปฏิบัติงานที่เชี่ยวชาญ และเมื่อเพิ่มการสอบเทียบเกจ อุณหภูมิของชิ้นส่วน และเทคนิคเข้าไปแล้ว 4 ถึง 6 ไมครอนจะเป็นตัวเลขที่เหมือนจริง ตัวเลขนั้นต้องอยู่ภายในแถบความอดทน ไม่ใช่อยู่ข้างๆ
 ตลับลูกปืนเม็ดกลมร่องลึกจาก Ningbo Wanshun Bearing สำหรับการตรวจสอบความกลม ผิวสำเร็จ และสภาวะการกดพอดี ผลิตภัณฑ์ตลับลูกปืนเม็ดกลมร่องลึกนี้สามารถตรวจสอบราคาและขอใบเสนอราคาได้ ดูผลิตภัณฑ์ →
เรขาคณิตเป็นอันดับสาม ตารางขนาดไม่ได้กล่าวถึงความกลม ความเป็นทรงกระบอก ความเรียว หรือการตกแต่งพื้นผิวแต่อย่างใด รูแบบสามแฉกสามารถผ่านการตรวจสอบไมโครมิเตอร์แบบสองจุดได้ และยังคงสร้างขนาดที่พอดีซึ่งเขย่าแล้วมีเสียงหรือยึดได้ โดยทั่วไปแล้ว Press Fit ต้องการให้พื้นผิวสำเร็จต่ำกว่าประมาณ 0.4 ไมครอน Ra เนื่องจากพื้นผิวที่หยาบกว่าจะเกิดแรงเฉือนระหว่างการประกอบ และทำให้เกิดการรบกวนบางส่วนที่คุณคำนวณกลับอย่างเงียบๆ
การตรวจสอบเชิงปฏิบัติก่อนที่คุณจะอนุมัติความฟิต
- ตรวจสอบแถบระบุ มาตรฐาน และระบบหน่วยบนภาพวาดทั้งสองก่อนที่จะเปรียบเทียบตัวเลขใดๆ
- แปลงค่าตารางจากไมครอนเป็นมิลลิเมตร และเขียนขีดจำกัดที่แท้จริงบนภาพวาด ไม่ใช่แค่รหัสชั้นเรียน
- ระบุว่าโหลดหมุนด้วยวงแหวนด้านในหรือวงแหวนรอบนอก และตรวจสอบว่ามีการรบกวนบนวงแหวนที่โหลด
- ลบการสูญเสียช่องว่างที่คาดหวังออกจากช่องว่างภายในที่ต้องการ จากนั้นยืนยันว่ากลุ่มช่องว่างยังคงเหมาะสมกับการใช้งาน
- แช่ชิ้นส่วนให้มีอุณหภูมิอ้างอิงและตรวจสอบอุปกรณ์ตรวจวัด รวมถึงการสอบเทียบ ก่อนที่จะยอมรับหรือปฏิเสธ
- ตรวจสอบแบบฟอร์มและเสร็จสิ้นแยกกัน ขนาดเพียงอย่างเดียวไม่ได้บ่งบอกถึงความพอดี
สิ่งเหล่านี้ไม่ได้ทำให้ตารางค่าเผื่อเมตริกไม่น่าเชื่อถือ ความหมายง่ายๆ ก็คือตารางจะแสดงแถบขนาด และทุกอย่างเกี่ยวกับข้อต่อนั้นมาจากทิศทางการรับน้ำหนัก อุณหภูมิ การสูญเสียระยะห่าง และรูปทรง เราสร้าง ตลับลูกปืนเม็ดกลมสัมผัสเชิงมุมสองแถวที่มีความแม่นยำสูง เสียงต่ำ และตลับลูกปืนร่องลึกตามกฎ ISO 286 เดียวกันนี้ และโซ่ความคลาดเคลื่อนได้รับการตรวจสอบอีกครั้งในการประกอบ แทนที่จะตรวจสอบบนกระดานวาดภาพเท่านั้น เมื่อความพอดีเป็นสิ่งสำคัญ ให้สร้างข้อต่อหนึ่งอัน วัดแรงในการประกอบ และปล่อยให้ชิ้นส่วนยืนยันสิ่งที่ตารางทำนายไว้


