เพลา 25 มม. ที่วัดได้ 24.990 มม. วางลงในรูตัวเรือนที่มีขนาด 25.020 มม. ทำให้เกิดช่องว่าง 0.030 มม. ไม่มีอะไรผิดปกติบนแบบวาด ทั้งสองชิ้นส่วนผ่านการตรวจสอบคาลิปเปอร์อย่างรวดเร็ว แต่ช่องว่างนั้นก็ตัดสินว่าการประกอบจะทำงานอย่างเงียบๆ หรือหลุดออกมาหลังจากการผลิตเป็นเวลาหนึ่งเดือน ความทนทานของเพลาและรูคือสิ่งที่กำหนดช่องว่างหรือการยึดเกาะ และโดยปกติแล้วจะเป็นสิ่งแรกที่ควรตรวจสอบอีกครั้งเมื่อการสร้างใหม่ล้มเหลวสองครั้งในลักษณะเดียวกัน
คำตอบเชิงปฏิบัตินั้นสั้น ทำงานในระบบฐานของรู เช่น H7 เว้นแต่จะมีเหตุผลชัดเจนว่าจะไม่ทำ ให้เลือกระดับความพอดีจากทิศทางโหลด ความแตกต่างของอุณหภูมิ และวิธีการประกอบ จากนั้นยืนยันผลลัพธ์ในหน่วยหนึ่งในพันของมิลลิเมตร แทนที่จะถือว่าช่างเครื่องจะลงจอดตามค่าที่ระบุทุกประการ
วิธีการเขียนค่าเผื่อเพลาและรู
ขนาดเช่น 25 H7 มีข้อมูลสองส่วนแยกกัน ตัวอักษร H กำหนดตำแหน่งของโซนความอดทนที่สัมพันธ์กับเล็กน้อย 25 มม. สำหรับหลุม ตัวพิมพ์ใหญ่ H หมายถึงขีดจำกัดล่างอยู่ที่ค่าที่กำหนดพอดี ดังนั้นโซนจึงวิ่งขึ้นไปตั้งแต่ 25,000 มม. เลข 7 กำหนดความกว้างของโซนนั้น ซึ่งเรียกว่าเกรดความคลาดเคลื่อน ที่ 25 มม. ไอที7 เท่ากับ 0.021 มม. ดังนั้นรู H7 อาจวัดได้ทุกที่ระหว่าง 25.000 มม. ถึง 25.021 มม.
เพลาที่เขียนเป็น 25 h6 เป็นไปตามตรรกะเดียวกันในทิศทางตรงกันข้าม ตัวพิมพ์เล็ก h กำหนดขีดจำกัดบนไว้ที่ค่าระบุ ดังนั้นเพลาจะมีขนาดตั้งแต่ 24.987 มม. ถึง 25.000 มม. การเปลี่ยนตัวอักษรจะย้ายทั้งโซน การเปลี่ยนตัวเลขจะเปลี่ยนความกว้างของโซนเท่านั้น และความกว้างนั้นจะเพิ่มขึ้นอย่างรวดเร็วตามขนาดที่ระบุ
ความกว้างของเกรดความคลาดเคลื่อนสำหรับขนาดที่กำหนดมากกว่า 18 มม. และสูงสุด 30 มม. ค่าทั้งหมดเป็นหน่วยมิลลิเมตร ตามมาตรฐาน ISO 286 | เกรดความอดทน | ความกว้างโซน 25 มม | การใช้งานทั่วไป |
| ไอที6 | 0.013 มม | ความพอดีที่แม่นยำ ที่นั่งลูกปืน สปินเดิลของเครื่องจักรที่ละเอียด |
| IT7 | 0.021 มม | ฐานรูมาตรฐานพอดี เรือนเครื่องจักรทั่วไป |
| ไอที8 | 0.033 มม | การกดและการวางตำแหน่งเหมาะกับการรับน้ำหนักปานกลาง |
| ไอที9 | 0.052 มม | พอดีกับการวิ่งที่หลวม ครอบคลุมข้อต่อที่ไม่สำคัญ |
| IT10 ถึง IT11 | 0.084 ถึง 0.130 มม | โครงสร้างแบบเชื่อมหรือแบบเกลียว มีช่องว่างกว้าง |
ขั้นตอนจาก IT7 ถึง IT9 จะเพิ่มแบนด์ที่อนุญาตมากกว่าสองเท่า เกรดเดียวนั้นมักจะแยกการสวมอัดแบบควบคุมออกจากชุดประกอบที่ต้องการการยึดคอมปาวน์เพื่อให้อยู่ด้วยกัน
ฐานรูหรือฐานเพลา
ISO 286 ช่วยให้คุณสามารถยึดโซนความอดทนไว้ที่ส่วนใดส่วนหนึ่งได้ ในระบบฐานของรู รูจะอยู่ที่ H และอักษรเพลาจะเปลี่ยนเพื่อสร้างความพอดี ในระบบฐานเพลา เพลาจะอยู่ที่ h และอักษรรูจะเปลี่ยนไป
พื้นฐานของรูชนะในการผลิตส่วนใหญ่ เนื่องจากรูนั้นยากต่อการตกแต่งให้มีขนาดและวัดได้ง่ายกว่า รีมเมอร์ การตั้งค่าด้ามกลึงคว้าน หรือปลั๊กเกจมีไว้สำหรับเส้นผ่านศูนย์กลางระบุโดยเฉพาะ ดังนั้นการรักษาความแปรผันของเพลาซึ่งถูกหมุนและกราวด์ตามขนาดที่ต้องการ จะช่วยลดต้นทุนเครื่องมือได้ ฐานเพลาเหมาะสมเมื่อเพลาสำเร็จรูปตัวเดียว เช่น สปินเดิลกราวด์หรือแท่งดึงเย็น ต้องยอมรับดุมที่แตกต่างกันหลายอัน หรือเมื่อความยาวเพลาอันหนึ่งถูกใช้ร่วมกันในตระกูลผลิตภัณฑ์
การกวาดล้าง การเปลี่ยนผ่าน และการรบกวนพอดี
เมื่อทราบทั้งสองโซนแล้ว ความพอดีก็คือความแตกต่างระหว่างทั้งสองโซน ผลลัพธ์ที่ได้คือช่องว่าง ช่วงที่ข้ามศูนย์ หรือการยึดเกาะถนนแบบถาวร ตารางด้านล่างแสดงข้อต่อขนาด 25 มม. แบบเดียวกันที่มีอักษรเพลาห้าตัวติดกับรู H7 ค่าลบหมายถึงการรบกวน
ช่วงระยะห่างและการรบกวนสำหรับรู H7 25 มม. ที่จับคู่กับพิกัดความเผื่อทั่วไปของเพลา ค่าเป็นหน่วยมิลลิเมตร | พอดี | ประเภท | ช่วงการกวาดล้าง | มันเข้ากันตรงไหน. |
| 25 H7/h6 | การกวาดล้าง | 0.000 ถึง 0.034 มม | กำหนดตำแหน่งด้วยการเคลื่อนไหวเบา ประกอบด้วยมือ |
| 25 H7/g6 | การกวาดล้าง | 0.007 ถึง 0.041 มม | ปิดการเลื่อนด้วยฟิล์มน้ำมัน สปินเดิล และไกด์ |
| 25 H7/k6 | การเปลี่ยนแปลง | -0.015 ถึง 0.019 มม | ตำแหน่งที่เหมาะกับจุดที่กุญแจหรือเดือยรับแรงบิด |
| 25 H7/p6 | การรบกวน | -0.035 ถึง -0.001 มม | กดเบา ๆ รักษาพุ่มโดยไม่มีตัวยึด |
| 25 H7/s6 | การรบกวน | -0.048 ถึง -0.014 มม | การประกอบแบบพอดี กดหรือหดอย่างถาวร |
สังเกตว่า H7/k6 ตัดผ่านศูนย์ ความพอดีของการเปลี่ยนผ่านใดๆ จะขึ้นอยู่กับขนาดที่ผลิตขึ้นจริง ดังนั้นจึงเชื่อถือได้เฉพาะเมื่อมีการวัดทั้งสองส่วนหรือทำภายใต้การควบคุมทางสถิติเท่านั้น สำหรับพุ่มไม้ห้าสิบชุด โดยทั่วไปแล้วการเปลี่ยนขนาดพอดีจะให้ชิ้นส่วนที่แน่นหนาสองสามชิ้นและส่วนที่หลวมสองสามชิ้น
เหตุใดที่นั่งแบบแบริ่งจึงไม่เป็นไปตามเกรดไอที
ตลับลูกปืนกลิ้งมาถึงเสร็จแล้ว ดังนั้นรูเจาะและเส้นผ่านศูนย์กลางภายนอกจึงได้รับความคลาดเคลื่อนตามมาตรฐานตลับลูกปืนมากกว่า ISO 286 สำหรับรูขนาด 25 มม. ในระดับพิกัดความเผื่อปกติ รูจะระบุหรือเล็กกว่าประมาณ 0.010 มม. และไม่เคยมีขนาดใหญ่เกินไป กฎข้อเดียวนั้นเปลี่ยนวิธีการเขียนเพลาผสมพันธุ์ เนื่องจากเพลาที่ผลิตที่ 25.000 มม. พอดีมีการรบกวนเล็กน้อยในรูนั้น
วงแหวนบางส่วนทำให้เกิดอาการแทรกซ้อนที่สอง วงแหวนที่ถูกกดจะใช้รูปทรงเรขาคณิตของเบาะนั่ง ดังนั้นตัวเรือนที่ผ่านการตรวจสอบเส้นผ่านศูนย์กลางแต่มีการถ่ายโอนรูปวงรี 0.010 มม. ที่มีรูปร่างตรงเข้าสู่สนามแข่ง สำหรับการประกอบที่มีความแม่นยำสูง ความกลมและเทเปอร์มักจะมีความสำคัญมากกว่าแถบเส้นผ่านศูนย์กลางเอง
กฎการทำงานคือวงแหวนที่หมุนสัมพันธ์กับทิศทางของโหลดนั้นจำเป็นต้องมีเบาะนั่งที่แน่นกว่า ในขณะที่วงแหวนที่อยู่นิ่งอาจหลวมกว่า ในพัดลมที่มีเพลาหมุนและตัวเรือนคงที่ นั่นหมายถึงที่นั่งเพลาประมาณ k6 หรือ m6 และตัวเรือนรอบ H7 หรือ J7 กลับด้านการจัดวางและตัวเรือนจะกลายเป็นด้านที่แน่นหนา
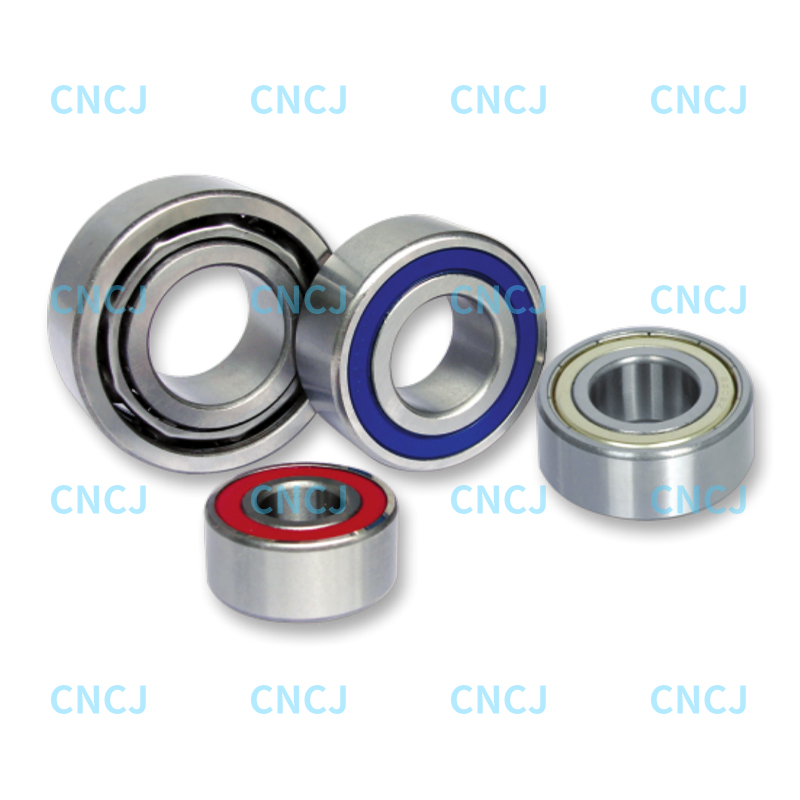 ตลับลูกปืนเม็ดกลมสัมผัสเชิงมุมสองแถวซีรีส์ 52 และ 53 มีประโยชน์ในกรณีที่ต้องมีความสมดุลระหว่างคลาสพอดีและพรีโหลด ตลับลูกปืนสัมผัสเชิงมุมสองแถวเหล่านี้รับน้ำหนักรวมโดยมีการออกแบบที่ปิดผนึกและการหล่อลื่นที่มีแรงเสียดทานต่ำ ดูผลิตภัณฑ์ →
พอดียังโต้ตอบกับการกวาดล้างภายใน ตลับลูกปืนเม็ดกลมสัมผัสเชิงมุมสองแถวที่ติดตั้งแบบกดบนวงแหวนทั้งสองจะสูญเสียระยะห่างจากการวิ่งเนื่องจากการบีบแบบยืดหยุ่น ซึ่งเป็นเหตุผลหนึ่งที่ต้องเลือกคลาสพรีโหลดและคลาสพอดีร่วมกัน บันทึกของเราเกี่ยวกับ การเลือกพรีโหลดสำหรับตลับลูกปืนซีรีส์ 52 และ 53 เดินผ่านการแลกเปลี่ยนเดียวกันจากฝั่งลูกปืน
สิ่งที่แทนที่รูปวาด
อุณหภูมิ
เหล็กขยายตัวประมาณ 0.0115 มม. ต่อความยาว 100 มม. ทุกๆ 100 องศาเซลเซียสที่อุณหภูมิเพิ่มขึ้น บนก้านขนาด 25 มม. ซึ่งมีขนาดประมาณ 0.029 มม. ซึ่งกว้างกว่าสายรัด IT7 ทั้งหมด เพลาร้อนเลื่อนเข้าไปในตัวเครื่องเย็นได้ง่ายกว่าภาพวาดที่แนะนำมาก และข้อต่อที่สัมผัสได้บนม้านั่งเย็นอาจสูญเสียการยึดเกาะเมื่อเครื่องจักรถึงอุณหภูมิในการทำงาน
ความกลมและเรียว
รูแบบสามแฉกสามารถรายงานเส้นผ่านศูนย์กลางที่สมบูรณ์แบบเมื่อวัดผ่านจุดสองจุดในขณะที่มีพฤติกรรมเหมือนการรบกวนที่พอดีในการบริการ ตรวจสอบความกลมที่ตำแหน่งสามตำแหน่ง และรักษาความเรียวไว้ภายในเบาะนั่งแบริ่งให้เหลือเพียงเศษเสี้ยวของค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง
การตกแต่งพื้นผิวและการเคลือบผิว
การรบกวนจะวัดทั่วทั้งพีคของพื้นผิวทั้งสอง รอยเจียรและยอดกลึงจะราบเรียบในระหว่างการกด ดังนั้นเพลาที่หยาบจะสูญเสียการยึดเกาะที่มีประสิทธิภาพประมาณหนึ่งถึงสองในพันของมิลลิเมตร การชุบและการทาสีบนรูตัวเรือนจะเคลื่อนไปในทิศทางอื่น และจะต้องเพิ่มลงในขนาดที่กำหนดก่อนจึงจะคำนวณความพอดีได้
เงื่อนไขการวัด
ขีดจำกัดและความพอดีถือว่า 20 องศาเซลเซียสและอุปกรณ์ที่สอบเทียบแล้ว ไมโครมิเตอร์ที่ยึดกับชิ้นส่วนที่ร้อน คาลิเปอร์ที่ถูกบีบด้วยนิ้วโป้งกดหนัก หรือพื้นโรงงานที่แกว่งไป 20 องศาระหว่างกะ ล้วนสามารถทำลายส่วนประกอบที่ดีเลิศได้
วิธีการประกอบ
ข้อต่อที่ต้องใช้แรงกดสิบตันบนกระดาษอาจต้องใช้เครื่องอัดไฮดรอลิก เครื่องทำความร้อนแบบเหนี่ยวนำ หรือการหดตัวในทางปฏิบัติ หากเครื่องมือเดียวที่มีอยู่คือค้อนทุบ ให้ลดการรบกวนก่อนเริ่มการผลิต แทนที่จะลดการรบกวนหลังจากตัวเรือนที่ร้าวครั้งแรก
วิธีระบุความพอดีโดยไม่ต้องทำใหม่
- แก้ไขขนาดที่ระบุจากข้อกำหนดด้านการทำงาน ไม่ใช่จากแถบสต็อกที่ใกล้ที่สุด
- ตัดสินใจทิศทางการรับน้ำหนักสำหรับแต่ละชิ้นส่วน และระบุว่าส่วนประกอบใดจะหมุนโดยสัมพันธ์กับน้ำหนักบรรทุก
- เลือกประเภทความพอดีก่อน: ระยะห่างสำหรับการเคลื่อนไหว การเปลี่ยนตำแหน่ง การรบกวนเพื่อการยึดเกาะแบบถาวร
- ใช้พื้นฐานของรูและเขียนรูเป็น H บวกเกรดที่ตรงกับความแม่นยำที่ต้องการ ซึ่งปกติคือ H7 หรือ H8
- เลือกอักษรเพลาที่สร้างระยะห่างหรือการรบกวนที่คุณต้องการ จากนั้นเขียนขีดจำกัดทั้งสองเป็นหน่วยมิลลิเมตร
- ตรวจสอบตัวเลขเทียบกับอุณหภูมิ ความหนาของการเคลือบ และเครื่องมือประกอบที่มีอยู่ก่อนปล่อยแบบ
- ระบุวิธีการวัดและอุณหภูมิบนแบบร่างทุกครั้งที่รัดแน่น
การเขียนขีดจำกัดทั้งสองอย่างชัดเจนเป็นขั้นตอนที่ข้ามบ่อยที่สุด และเป็นขั้นตอนที่ช่วยประหยัดเงินได้มากที่สุด เนื่องจากจะขจัดข้อโต้แย้งใดๆ เกี่ยวกับความหมายของ H7 สำหรับเส้นผ่านศูนย์กลางนั้นโดยเฉพาะ
ตัวเลือกเหล่านี้จะปรากฏในอุปกรณ์จริง
ส่วนรองรับการหมุนทั่วไป ตั้งแต่ปั๊มและพัดลมไปจนถึงกระปุกเกียร์ขนาดเล็ก มักจะใช้ตลับลูกปืนเม็ดกลมร่องลึกบนเบาะเพลาในช่วง j5 ถึง k6 และตัวเรือนใน H7 หรือ J7 โดยให้ด้านที่แน่นกว่าวางอยู่บนวงแหวนใดก็ตามที่รับน้ำหนักการหมุน
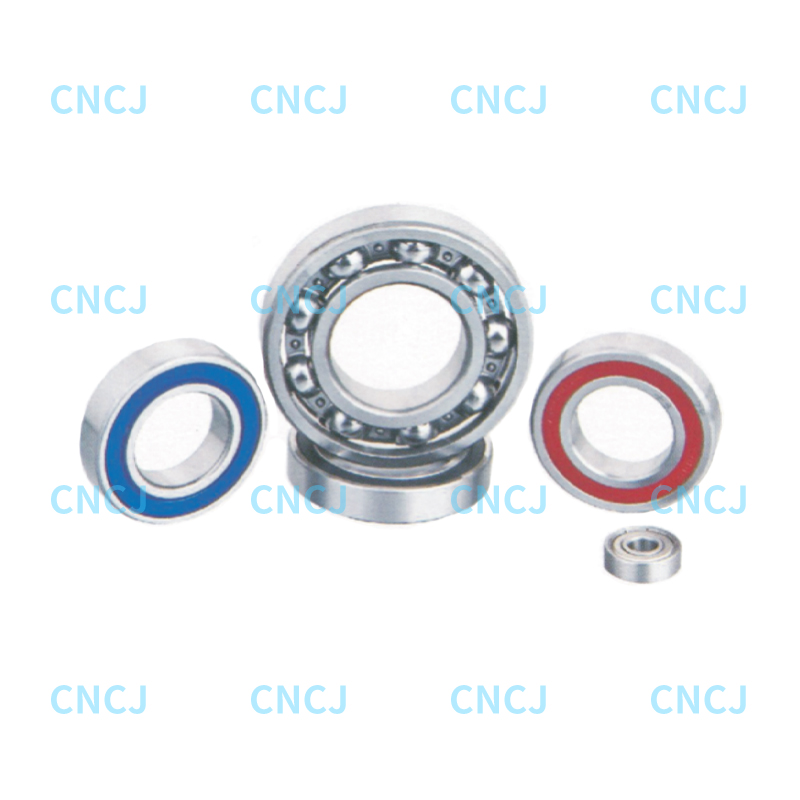 ตลับลูกปืนเม็ดกลมร่องลึกสำหรับรองรับการหมุนทั่วไป ตลับลูกปืนแบบเรียบง่าย ความจุโหลดสูง และแรงเสียดทานต่ำสำหรับปั๊ม พัดลม และกระปุกเกียร์ พร้อมด้วยซีรีส์ 42 และ 43 ในข้อมูลจำเพาะหลายรายการ ดูผลิตภัณฑ์ →
อุปกรณ์ที่ต้องคงความเสถียรภายใต้ภาระในแนวรัศมีและแนวแกนรวมกัน เช่น ตัวขับเคลื่อนขนาดกะทัดรัด ลูกกลิ้งสายพานลำเลียง และยานพาหนะนำทาง มักจะใช้ตลับลูกปืนสองแถวโดยที่วงแหวนทั้งสองจะยึดแน่นหนากว่า ในที่นี้ จะต้องปรับความพอดีและระยะห่างภายในเข้าด้วยกัน เนื่องจากการบีบที่วงแหวนทั้งสองมากเกินไปจะทำให้ระยะห่างขณะวิ่งซึ่งทำให้เสียงรบกวนและการสั่นสะเทือนต่ำ
ตลับลูกปืนเม็ดกลมสองแถวสำหรับโหลดแนวรัศมีและแนวแกนรวม แบริ่งสัมผัสเชิงมุมสองแถวรับแรงในแนวรัศมีและสองทิศทาง เพิ่มความแข็งแกร่งสูง และดุมชุด เครื่องจักรที่มีความแม่นยำ และการจัดตำแหน่งที่มั่นคง ดูผลิตภัณฑ์ → ณ แบริ่ง Ningbo Wanshun คำถามด้านความคลาดเคลื่อนที่เราได้รับจากผู้สร้างเครื่องจักรมักจะเกี่ยวข้องกับเบาะนั่งที่คัดลอกมาจากแบบเก่าโดยไม่ต้องตรวจสอบทิศทางการรับน้ำหนักหรืออุณหภูมิในการทำงานอีกครั้ง
ทำให้การตัดสินใจเรื่องความอดทนเป็นเรื่องง่าย
พิกัดความเผื่อของเพลาและรูเป็นเพียงเลขคณิตชิ้นเล็กๆ ที่มีผลกระทบอย่างมากต่อความน่าเชื่อถือ ยึดโซนบนหลุม เลือกประเภทความพอดีจากงานที่ข้อต่อต้องทำ และเขียนขีดจำกัดทั้งสองเพื่อให้ร้านค้า ผู้ตรวจสอบ และผู้ซื้ออ่านตัวเลขเดียวกัน เมื่อข้อต่อต้องทำงานร้อน ให้นั่งบนแบริ่งแหวนบางๆ หรือรับน้ำหนักมาก ให้ถือว่าความพอดีและช่องว่างภายในเป็นการตัดสินใจครั้งเดียวมากกว่าสอง เพราะในการให้บริการพวกเขาจะประพฤติเช่นนั้น